大型特种机床多头齿轮滚刀的三次元三坐标测量方案
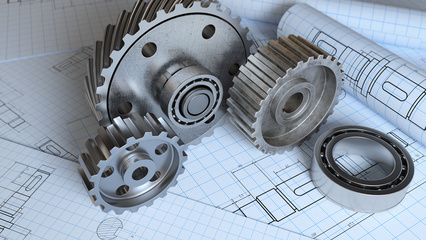
引言\n\n多头齿轮滚刀作为大型特种机床加工齿轮的核心刀具,其制造精度直接影响齿轮的啮合性能、传动效率和使用寿命。由于多头滚刀具有螺旋角大、容屑槽深、齿形复杂等特点,传统测量手段难以全面评价其几何精度。三次元三坐标测量机(CMM)以其高精度、高柔性及强大的数据处理能力,成为多头齿轮滚刀测量的理想选择。本文针对大型特种机床用多头齿轮滚刀,提出一套基于三次元三坐标测量机的有效测量方案。\n\n## 一、多头齿轮滚刀的结构特点与测量难点\n\n多头齿轮滚刀通常由若干个同向螺旋切削刃组成,齿距由法向模数、头数和螺旋升角决定。其测量难点包括:\n\n1. 螺旋面复杂:滚刀切削刃为空间螺旋面,测量需重构螺旋线。\n2. 多头 phân度:齿距按头数等分,误差会引起齿形偏差。\n3. 容屑槽交错:多头滚刀的容屑槽呈-helical排列,探针路径易干涉。\n4. 大尺寸重型工件:大型特种机床滚刀可达500mm以上直径,要求测量机具备大行程和稳定装夹。\n\n## 二、三次元三坐标测量机选型与配置\n\n针对上述难点,建议选用龙门式或桥式三坐标测量机,并搭载以下附件:\n\n- 扫描测头:如Renishaw SP25M或轴颈式模拟扫描测头,实现螺旋面连续扫描。\n- 高精度转台:实现滚刀与测头的联动,完成螺旋线测量。\n- 专用夹具:采用两端顶尖孔定位,保证同轴度;必要时制作与滚刀内孔匹配的芯轴。\n- 温度补偿系统:大型工件温漂显著,需集成温度传感器进行实时补偿。\n\n测量机空间精度应不低于(2.5+L/300) μm,扫描速度建议10~30 mm/s。\n\n## 三、测量方案实施步骤\n\n### 3.1 工件找正与坐标建立\n\n将滚刀置于两顶尖之间,利用测头测量两端基准轴颈,建立基准轴线(Z轴)。以滚刀一端面为基准建立X-Y平面,原点位于轴线上。对于带内孔的滚刀,可采用芯轴定位并校验径向跳动。\n\n### 3.2 螺旋线测量
调节转台与直线轴构成极坐标或螺旋坐标,沿切削刃螺旋线等弧长采集点。测量时注意球头半径补偿,推荐采用扫掠路径并评价螺旋线偏差。对于多头滚刀,需对每个头分别标定。
\n### 3.3 轴向齿形测量\n在滚刀轴向截面内,测量各齿的左右齿廓。由于多头滚刀齿形与标准单头滚刀不同,应分别提取每个容屑槽的齿廓,合成完整的原始齿形。重点关注:
\n- 齿形角偏差
- 齿廓总偏差
- 齿顶修缘量的合理性
\n### 3.4 齿距与分度测量\n利用转台沿圆周等分定位,测量相邻同名切削刃的轴向齿距或法向齿距。对于头数多头滚刀,应分别测量:
\n- 每头轴向齿距偏差
- 分度误差
- 相邻齿距max/相邻齿距min
### 3. 刀具跳动与直径测量\n在轴向上每隔一定距离(纵向剖面)测量外圆直径,评价刀刃所在圆柱面对轴孔中心的径向跳动总和相对每头的.## Tool for measuring
\n大型特,但机配备齿轮滚刀测量评方案 | Use | mm
}\n | -> Haha for`
{
如若转载,请注明出处:http://www.cz-trimaran.com/product/61.html
更新时间:2026-10-11 12:22:39