齿轮工程 工业工艺技术的核心与演进
齿轮,作为机械传动的基础元件,被誉为“工业的符号”。从古代简单的木制齿轮到现代高精度、高性能的精密齿轮,齿轮工程的发展史折射出工业工艺技术的演进历程。本文将从齿轮的材料、设计、制造工艺及未来趋势等方面,探讨齿轮工程所蕴含的工业工艺技术。
一、齿轮材料:从铸铁到高性能合金
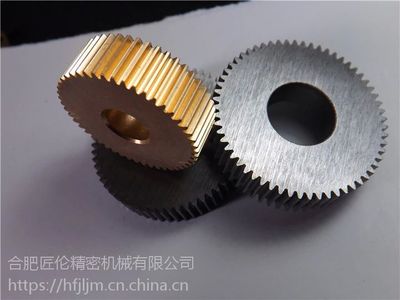
早期齿轮多采用铸铁、铸钢等材料,强度与耐磨性有限。随着工业发展,齿轮材料不断升级。如今,合金钢(如20CrMnTi、40Cr)通过渗碳、淬火等热处理工艺,获得高表面硬度与韧性芯部,满足重载、高速工况。粉末冶金、工程塑料等材料也应用于特定场景,如汽车、家电中的小型齿轮。材料的选择直接决定齿轮的承载能力与寿命,是工艺技术的第一环。
二、齿轮设计:从经验到数字化
传统齿轮设计依赖经验公式与类比法,效率低且难以优化。现代齿轮设计借助计算机辅助工程(CAE),实现参数化建模、有限元分析(FEA)和动力学仿真。通过分析齿根弯曲应力、齿面接触疲劳、传动误差等,可优化齿形、模数、螺旋角等参数。例如,修形技术(齿顶修缘、齿向修形)可改善载荷分布,降低噪声。数字化设计不仅提升性能,还缩短研发周期,体现了工艺技术的智能化。
三、齿轮制造工艺:精密与高效
制造工艺是齿轮工程的核心。主要工艺包括:
- 齿坯加工:采用锻造、车削、拉削等获得精确的齿坯。
- 齿形加工:滚齿、插齿、铣齿是常用方法。滚齿效率高,适用于大批量;插齿适合内齿轮;铣齿用于大模数齿轮。
- 热处理:渗碳、氮化、感应淬火等提高齿面硬度与耐磨性,同时控制变形。
- 精加工:磨齿、珩齿、研齿用于高精度齿轮,可修正热处理变形,达到GB/T 10095标准的5-6级精度。
- 检测:三坐标测量机、齿轮测量中心等确保齿轮精度。
现代工艺还引入干切削、高速切削、硬齿面加工等技术,提高效率与环保性。例如,硬滚、硬插可替代部分磨齿,降低成本。
四、齿轮工程中的工业工艺技术趋势
- 智能化制造:工业机器人、物联网(IoT)实现齿轮生产线的自动化与实时监控。
- 增材制造:3D打印用于复杂齿轮或快速原型,缩短开发周期。
- 表面工程:涂层技术(如DLC、TiN)进一步降低摩擦与磨损。
- 轻量化:拓扑优化与复合材料应用,减轻齿轮重量,提升能效。
- 绿色制造:干式加工、微量润滑(MQL)减少冷却液使用,符合可持续发展。
五、
齿轮工程工业工艺技术是机械工业的缩影。从材料、设计到制造,每一环节都凝聚着工艺技术的进步。随着智能制造与新材料的发展,齿轮将向着更高精度、更高可靠性、更长寿命的方向演进,继续驱动工业文明的前行。
如若转载,请注明出处:http://www.cz-trimaran.com/product/38.html
更新时间:2026-10-30 10:13:47